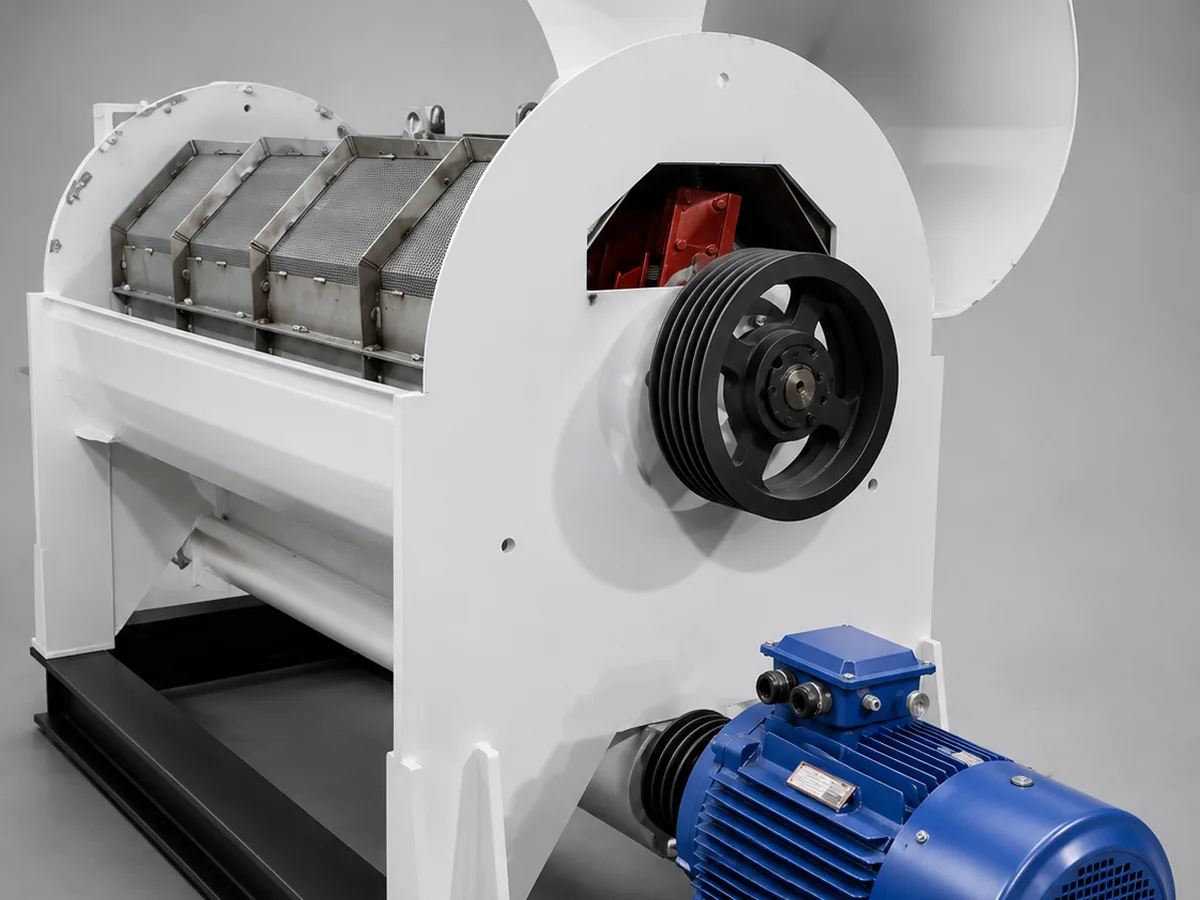
Плёнку, стрейч, мешки и нити биг-бэгов трудно подать в экструдер: они лёгкие и объёмные, поэтому из обычного бункера в шнек самотёком не идут. Традиционное решение — агломератор, который уплотняет сырьё в крошку. Альтернатива — шнековый питатель, или задавливатель, который принудительно подаёт сырьё в зону загрузки экструдера. Разберём, как он работает, что даёт отказ от агломерации и где у этого решения границы.
Почему плёнку не подают в экструдер самотёком
Измельчённая плёнка и нити имеют низкую насыпную плотность. В бункере они образуют рыхлую спутанную массу, зависают сводом над горловиной и поступают в шнек неравномерно. Шнек экструдера захватывает за оборот мало материала и работает недогруженным, давление расплава скачет. В итоге производительность ниже расчётной, а гранула получается нестабильного качества. Нити биг-бэгов длиннее плёночных фрагментов и спутываются ещё сильнее.
Задачу решают двумя способами: заранее уплотнить сырьё — это агломерация — или подавать его в экструдер принудительно шнековым питателем.
Как работает агломератор и во что обходится агломерация
Агломератор — это барабан с вращающимися ножами. Ножи режут плёнку, от трения она нагревается до размягчения, затем её резко охлаждают водой, и масса распадается на плотную крошку — агломерат. Классический агломератор работает партиями, при нём нужен оператор, ножи тупятся и требуют регулярной заточки. Качество партии зависит от того, насколько точно оператор выдержал момент подачи воды: недогретая масса даёт рыхлый агломерат, перегретая — спекается в комки.
По сути агломерация — это отдельная технологическая операция со своими затратами и своим промежуточным продуктом. Агломерат нужно получить, накопить и подать в экструдер, а каждая такая операция — это оборудование, люди, электроэнергия и время.
Шнековый питатель: как он подаёт сырьё в экструдер
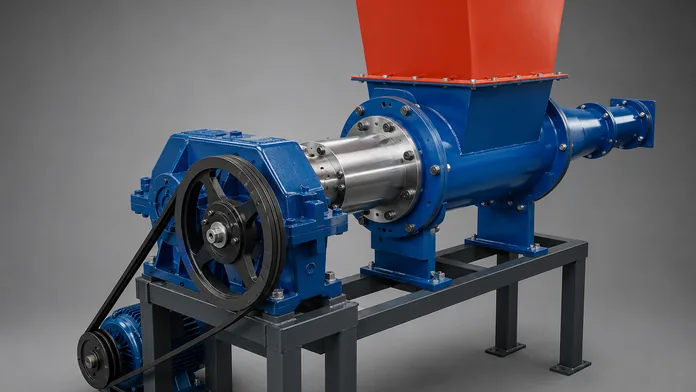
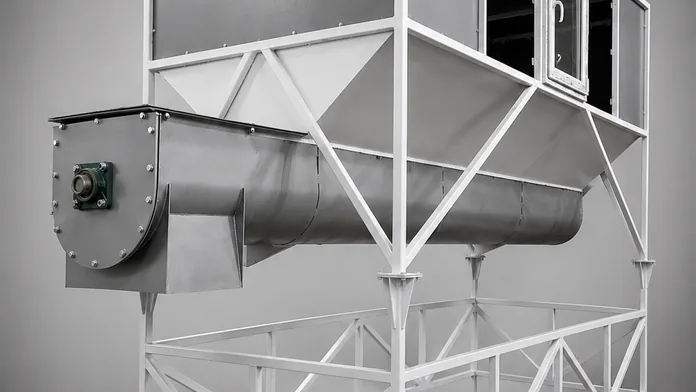
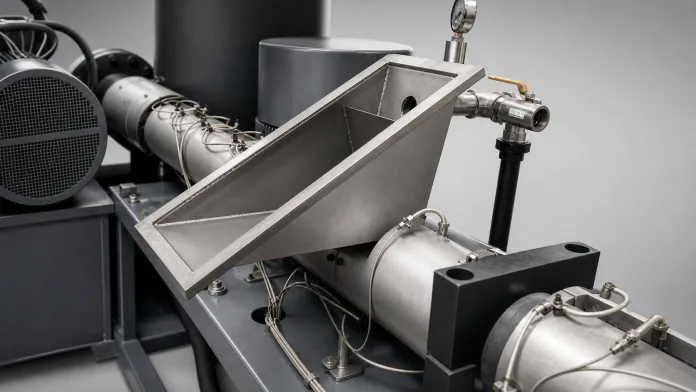
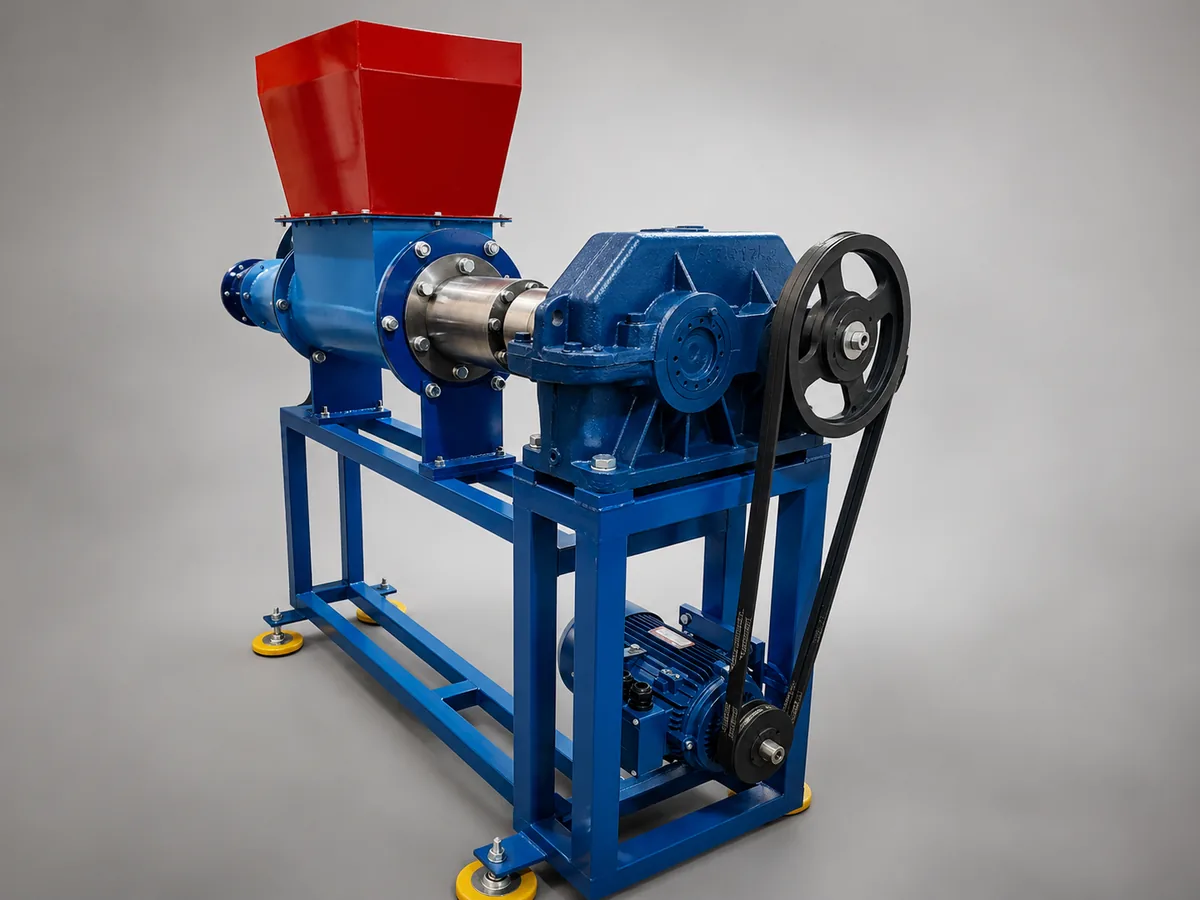
Шнековый питатель устанавливают на зону загрузки экструдера. Сырьё из бункера попадает на шнек и принудительно проталкивается в горловину экструдера. Шнек уплотняет материал по пути, поэтому в экструдер сырьё поступает уже плотным — без предварительной агломерации.
Зачем шнек конической формы
Коническая форма обеспечивает многократное сжатие сырья. По мере продвижения к выходу свободный объём между витками уменьшается, и рыхлая масса плёнки или нитей постепенно уплотняется. Попутно из неё вытесняется воздух, которого в измельчённой плёнке много. Шнек экструдера получает плотный материал и заполняется за каждый оборот, а не захватывает его урывками.
Зачем частотный преобразователь
Электродвигатель питателя управляется частотным преобразователем. Скорость подачи можно регулировать и держать равномерной под нагрузку экструдера. Если подавать больше, чем экструдер успевает расплавить, растут нагрузка на привод и давление; если меньше — экструдер снова работает недогруженным. Частотное управление позволяет найти рабочую точку и быстро перенастроить подачу при смене сырья, например с плёнки на нити, без механических переделок. Это и обеспечивает стабильную работу и производительность линии.
| Параметр | Значение |
|---|---|
| Производительность | до 500 кг/ч |
| Установленная мощность | 5,5 кВт |
| Управление | инверторное |
| Длина × ширина × высота | до 3 000 × 1 000 × 1 400 мм |
| Масса | до 200 кг |
Какое сырьё и какой фракции принимает питатель
Питатель рассчитан на плёнки, полипропиленовые нити биг-бэгов, мешки и дроблёнку. Главное ограничение — размер фрагмента:
| Вид сырья | Размер фрагмента |
|---|---|
| Плёночное сырьё | до 50 мм |
| Нити ПП | до 100 мм |
| Толстостенный пластик (дроблёнка) | до 30 мм |
Три вида сырья нагружают питатель по-разному. Плёнка лёгкая и плоская, хорошо сжимается, и для неё главное — уплотнить объёмную массу. Нити ПП длиннее плёночных фрагментов и спутываются, и питатель принудительно затягивает их в экструдер, не давая зависать в бункере. Дроблёнка толстостенного пластика и так достаточно плотная; для неё питатель в первую очередь выравнивает подачу, особенно если она идёт вперемешку с плёнкой.
Эти размеры совпадают с допустимыми размерами фрагментов для фрикционной мойки и центрифуги «Химмаш», поэтому материал после линии мойки идёт в питатель без повторного измельчения.
Отдельный вопрос — влага. Питатель сырьё не сушит, поэтому воду должна снять линия мойки: центрифуга — до остаточной влажности 3–5 %, затем сушка. Оставшиеся пары влаги и газы удаляет из расплава вакуумная дегазация экструдера, рассчитанная на отбор паров влаги до 5 %.
Ограничения, о которых стоит знать
- Фрагменты крупнее допустимых размеров нужно доизмельчить заранее.
- Камни, песок и металл должны уходить раньше — во флотации и мойке: всё, что попало в питатель, окажется в экструдере и на сетке фильтра.
- Производительность питателя — до 500 кг/ч, но фактическую подачу настраивают под экструдер: питатель не должен подавать больше, чем экструдер успевает переработать.
- Питатель работает ровно, только если ровно поступает сырьё, поэтому перед ним нужен накопитель с дозированной выгрузкой.
Что даёт отказ от агломерации
Главное преимущество питателя в том, что переработчик уходит от цикла агломерации и вместе с ним — от целой группы затрат:
- стоимости самого агломератора;
- заточки ножей;
- сушки сырья;
- обслуживания;
- зарплаты работника и налогов;
- электроэнергии: вместо привода агломератора работает двигатель питателя мощностью 5,5 кВт.
Кроме прямой экономии, в линии становится на одну технологическую операцию меньше. Сырьё после мойки и сушки идёт в экструдер непрерывным потоком, без промежуточного накопления агломерата. Полимер при этом не проходит дополнительный нагрев до размягчения в агломераторе — одним тепловым циклом меньше. Для действующего цеха это ещё и освобождённая площадь: не нужны место под агломератор и зона накопления агломерата.
Как встроить шнековый питатель в линию
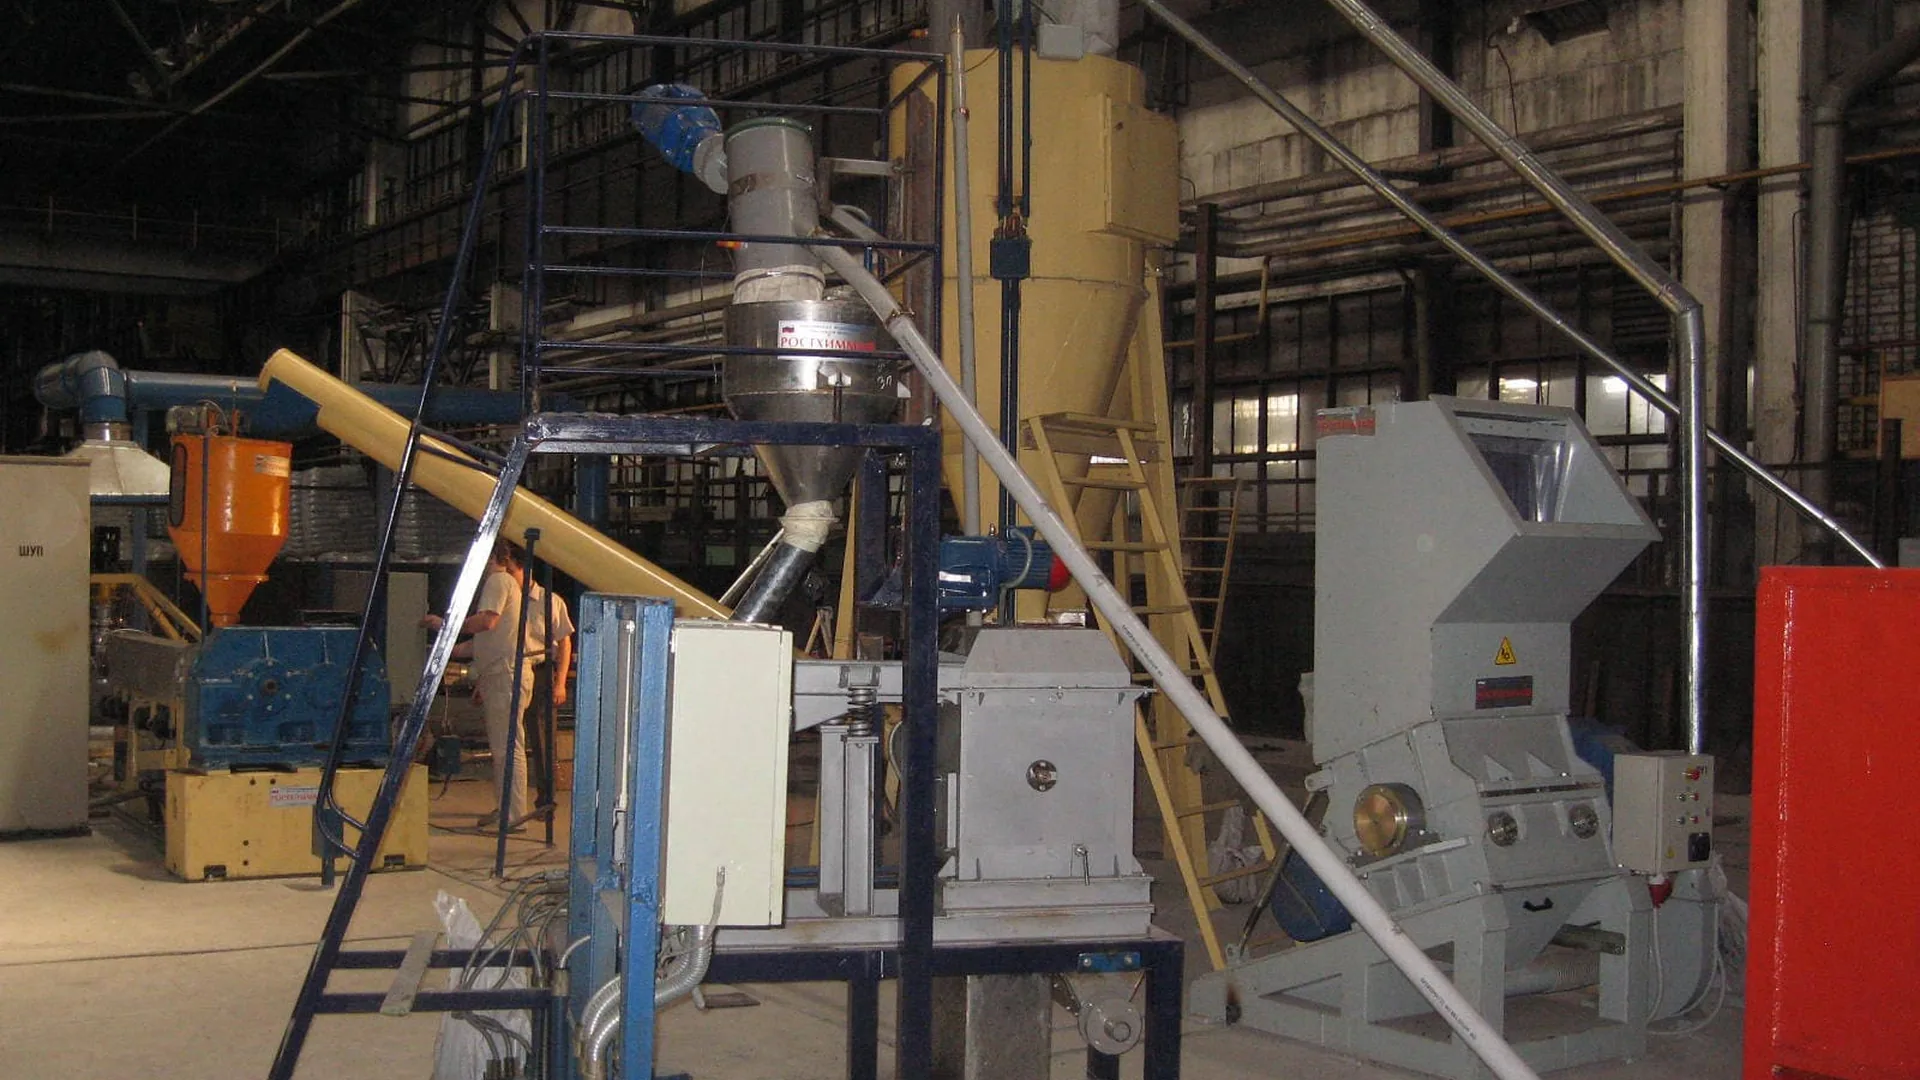
Типовая цепочка выглядит так: сушка → пневмотранспорт → бункер-накопитель со шнековым дозатором → шнековый питатель → экструдер с вакуумной дегазацией → фильтр расплава → голова грануляции.
Сырьё от сушки до бункера можно перемещать без ручной перегрузки. Контактный вентилятор пневмотранспорта забирает материал с проходом через крыльчатку и транспортирует плёнку и нити биг-бэгов размером 50–100 мм на расстояние от 5 до 50 м.
Бункер-накопитель объёмом 5–10 м³ принимает сырьё от пневмотранспорта и через шнек-дозатор диаметром 200–300 мм подаёт его на питатель; скорость выгрузки регулирует оператор. Бункер служит буфером между мойкой и экструдером, не даёт сырью зависать и дополнительно досушивает его потоками воздуха.
Если линия уже работает с агломератором, вопрос в том, как поставить питатель на зону загрузки действующего экструдера. Для подбора понадобятся:
- марка и модель экструдера, диаметр шнека;
- размеры загрузочной горловины;
- вид сырья и размер фракции после измельчения;
- требуемая производительность в кг/ч;
- как сырьё подаётся сейчас: вручную, конвейером или пневмотранспортом.
Если агломератор в линии нужен только для того, чтобы подать плёнку или нити в экструдер, шнековый питатель решает эту задачу проще — без отдельной операции, оператора и заточки ножей. Условия для этого понятные: фракция в пределах 50 мм для плёнки, 100 мм для нитей и 30 мм для дроблёнки, хорошая мойка и сушка перед экструдером и дегазация расплава.