Линию грануляции выбирают не по каталогу экструдеров, а от сырья. Один и тот же экструдер ровно работает на чистых отходах плёночного производства и постоянно встаёт на смену сеток, если подать ему плохо отмытую сельхозплёнку. Ниже — порядок решений: что определить до разговора с поставщиком, из каких узлов складывается линия, на что смотреть в экструдере и какой тип грануляции подходит вашему полимеру.
Что определить до выбора линии грануляции
Конфигурацию линии задают четыре параметра. Пока они не известны, сравнивать коммерческие предложения бессмысленно: каждый поставщик посчитает свою линию под свои допущения.
Тип сырья
Какой полимер и в какой форме. Плёнка ПВД и стрейч, полипропиленовые нити биг-бэгов и мешки, кусковые толстостенные отходы ПНД и ПП по-разному моются, сохнут и подаются в экструдер. Линии «Химмаш» рассчитаны на ПВД, ПНД, ПП, стеклонаполненные полиамиды (ПА-GF), АБС-пластики и ПВХ. Если сырьё смешанное, нужно знать хотя бы примерное соотношение фракций.
Степень загрязнения
Насколько сырьё грязное и чем именно. Чистые производственные отходы — обрезки, брак, облой — можно гранулировать почти без мойки. Сельхозплёнка, полимерная фракция ТБО, биг-бэги из-под сыпучих грузов несут песок, землю, органику и бумажные этикетки, и для них нужна полноценная моечная секция. Линии «Химмаш» проектируются под сырьё с загрязнённостью до 50 % и выше, но чем грязнее сырьё, тем длиннее мойка и серьёзнее требования к водоочистке.
Производительность
Сколько гранулы в час нужно получать. Линии «Химмаш» выпускаются производительностью от 150 до 400 кг/ч гранул. При этом рационально ставить линии до 300 кг/ч: более крупные, как правило, малоэффективны. Считать стоит по выходу гранулы, а не по массе сырья на входе: при сильном загрязнении заметная часть входящей массы — это грязь и вода, которые уйдут в мойке.
Флекса или гранула
Какой продукт нужен на выходе. Если отмытую дроблёнку (флексу) продают или используют на собственном производстве, линия заканчивается сушкой и фасовкой. Если нужна гранула, добавляются экструдер, фильтрация и дегазация расплава, узел грануляции. Решение зависит от покупателя: в каком виде он готов принимать материал и какие требования к нему предъявляет.
Из чего состоит линия грануляции вторичных полимеров
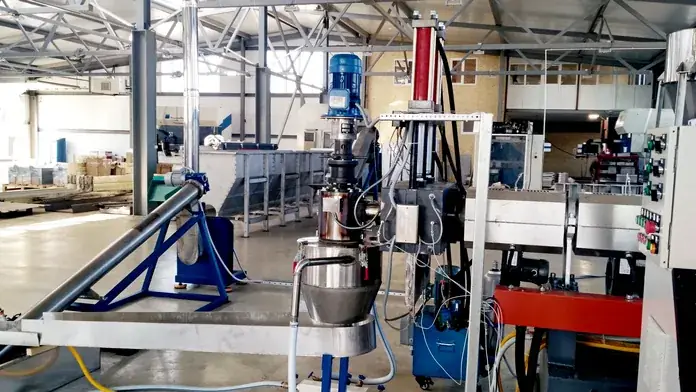
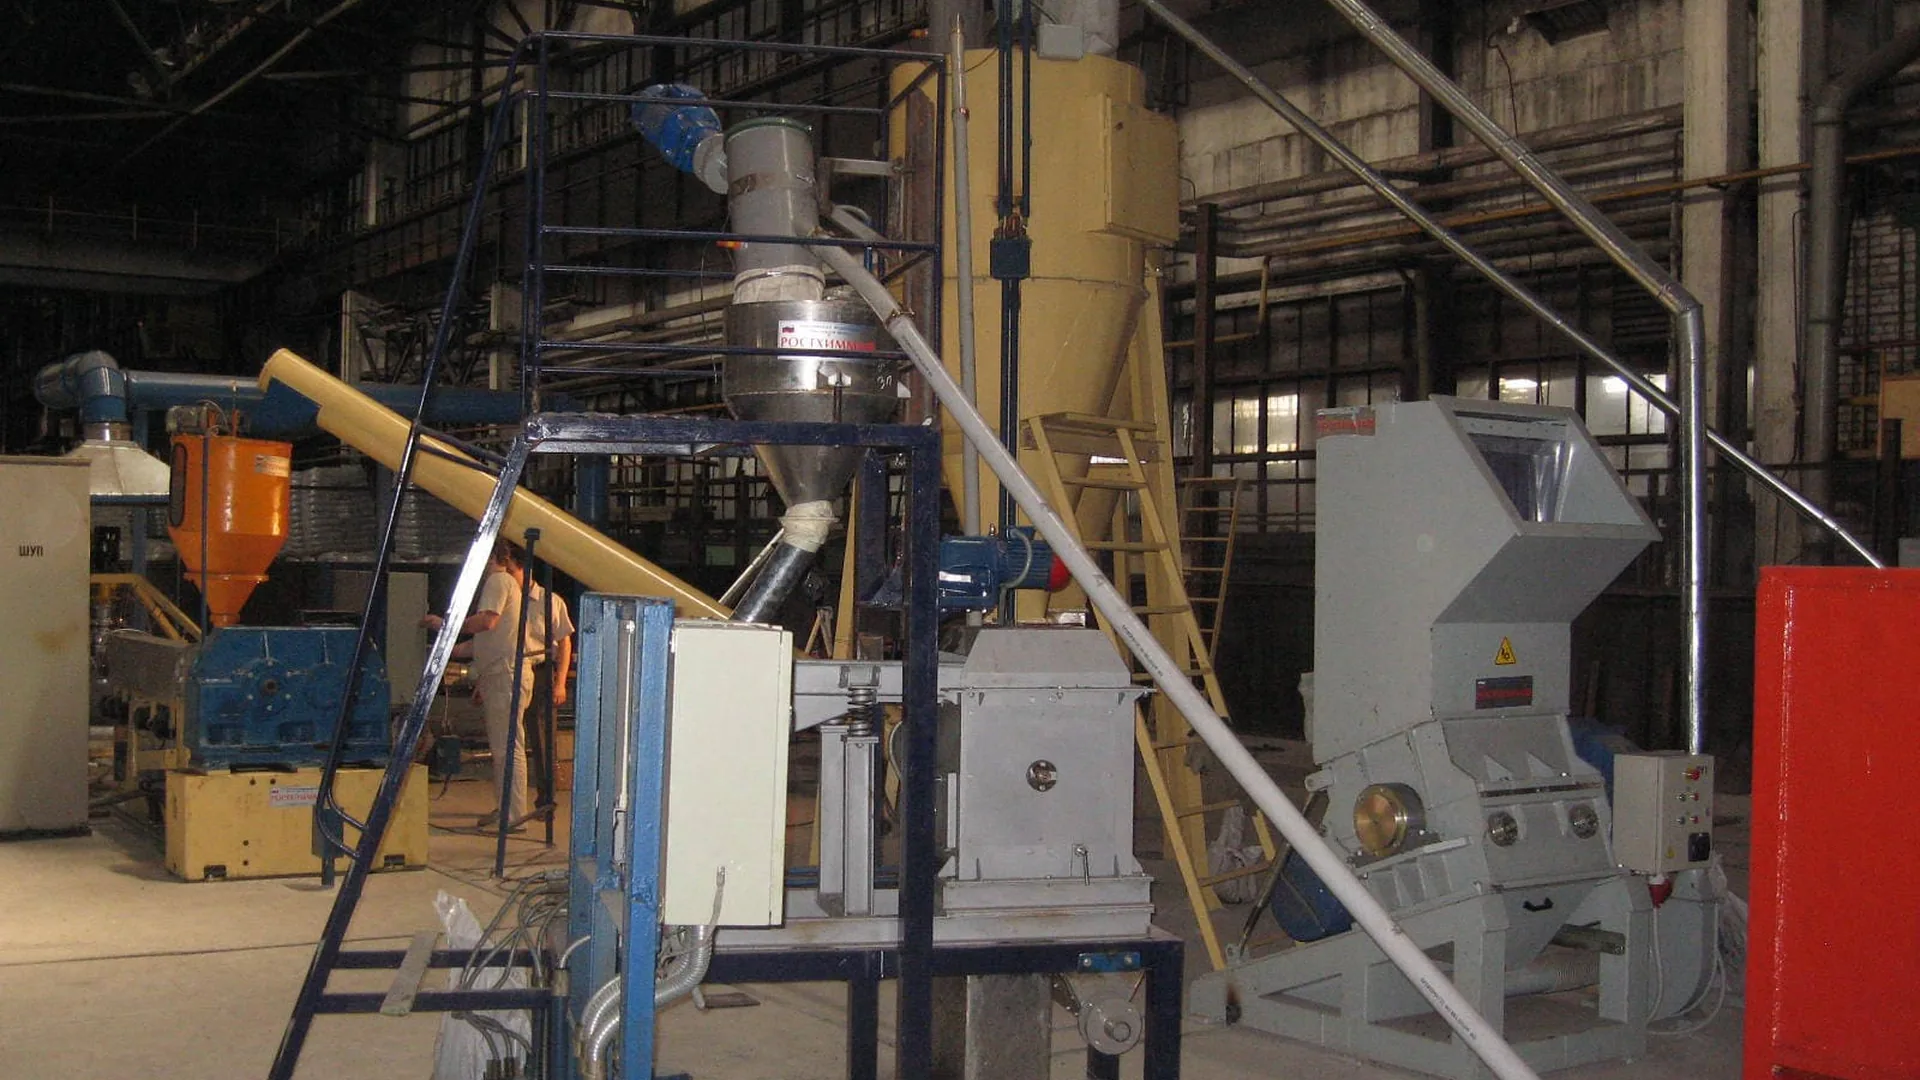
Линия переработки «Химмаш» проходит полный цикл: измельчение, мойку, сушку и грануляцию. Типовой состав выглядит так:
| Стадия | Оборудование | Задача |
|---|---|---|
| Измельчение | шредер или дробилка | довести сырьё до фракции, которую принимают мойка и питатель |
| Первичная мойка | флотационная машина | отделить песок, камни, грязь и тяжёлые включения |
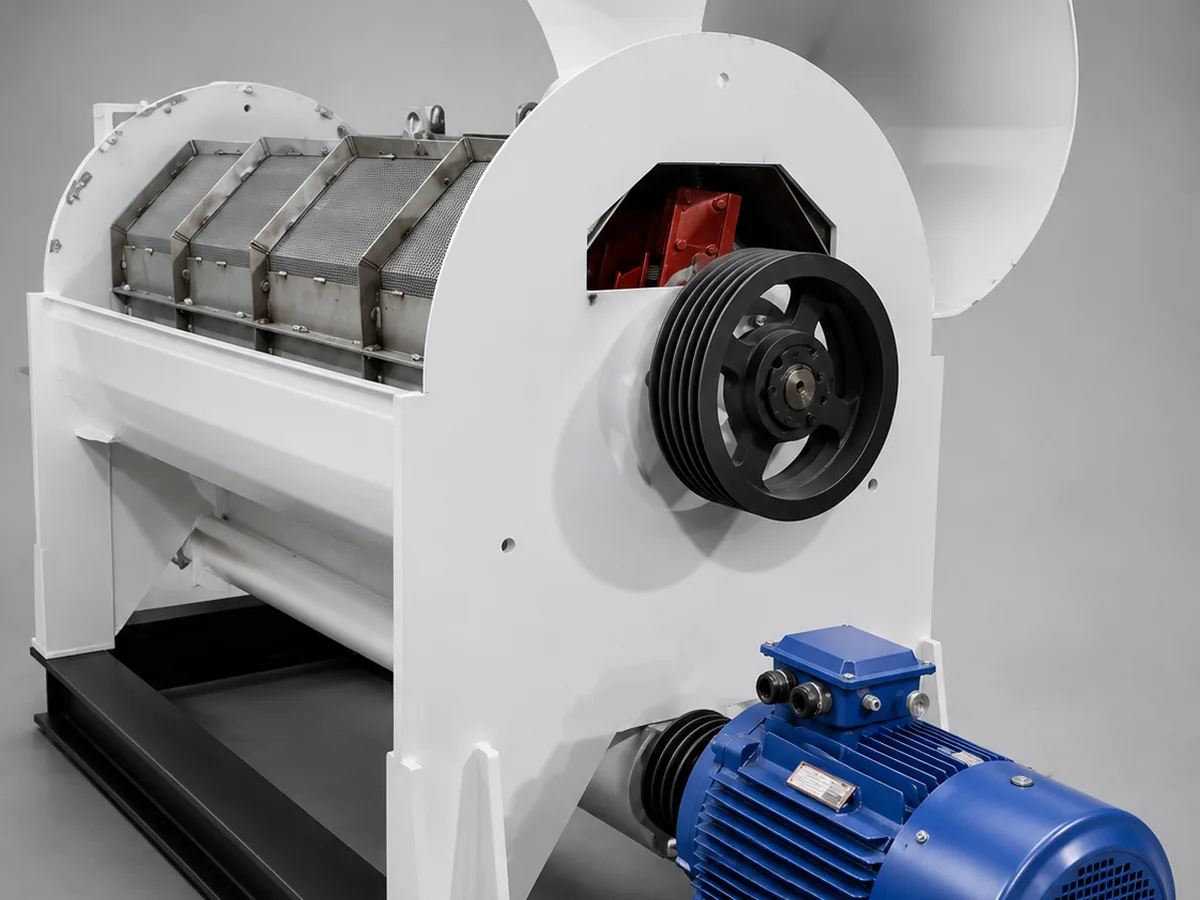
| Вторичная мойка | фрикционная мойка роторного типа | отмыть сырьё трением в горячей воде с моющими средствами |
| Обезвоживание | центрифуга | снизить влажность до 3–5 % |
| Сушка | барабанная для кусковых, гравитационная вертикальная для плёнки и нитей | удалить оставшуюся влагу |
| Подача | бункер-накопитель, шнековый питатель | равномерно загрузить экструдер, плёнку — без агломерации |
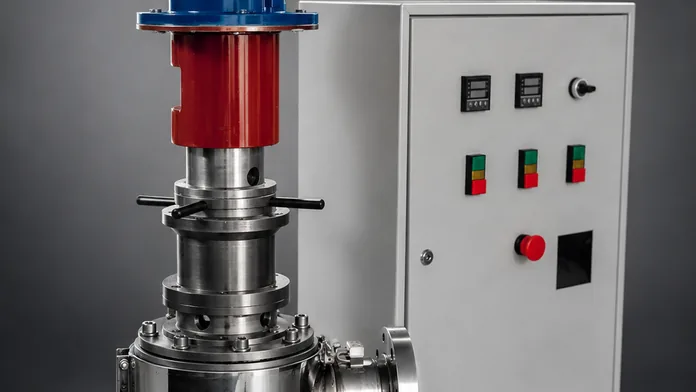
| Экструзия | экструдер с дегазацией и фильтрацией расплава | расплавить, очистить и гомогенизировать полимер |
| Грануляция | голова с водокольцевой резкой или стренговая голова | нарезать гранулу |
| Водоочистка | замкнутая водооборотная система | использовать воду мойки повторно — до 20 раз |
Это типовой состав: набор и порядок узлов мойки подбирают под конкретное сырьё, а комплектацию линии фиксируют в спецификации проекта.
Как выбрать экструдер для вторичного сырья
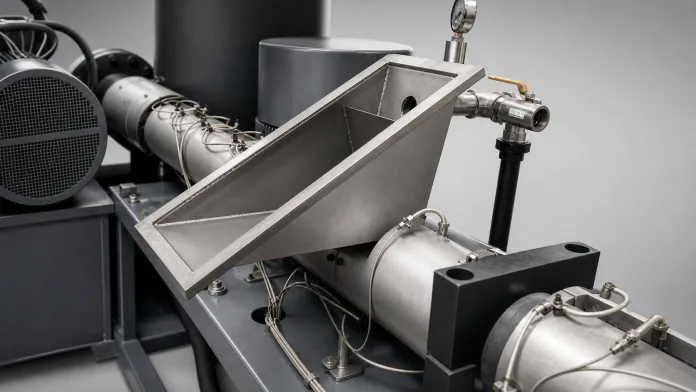
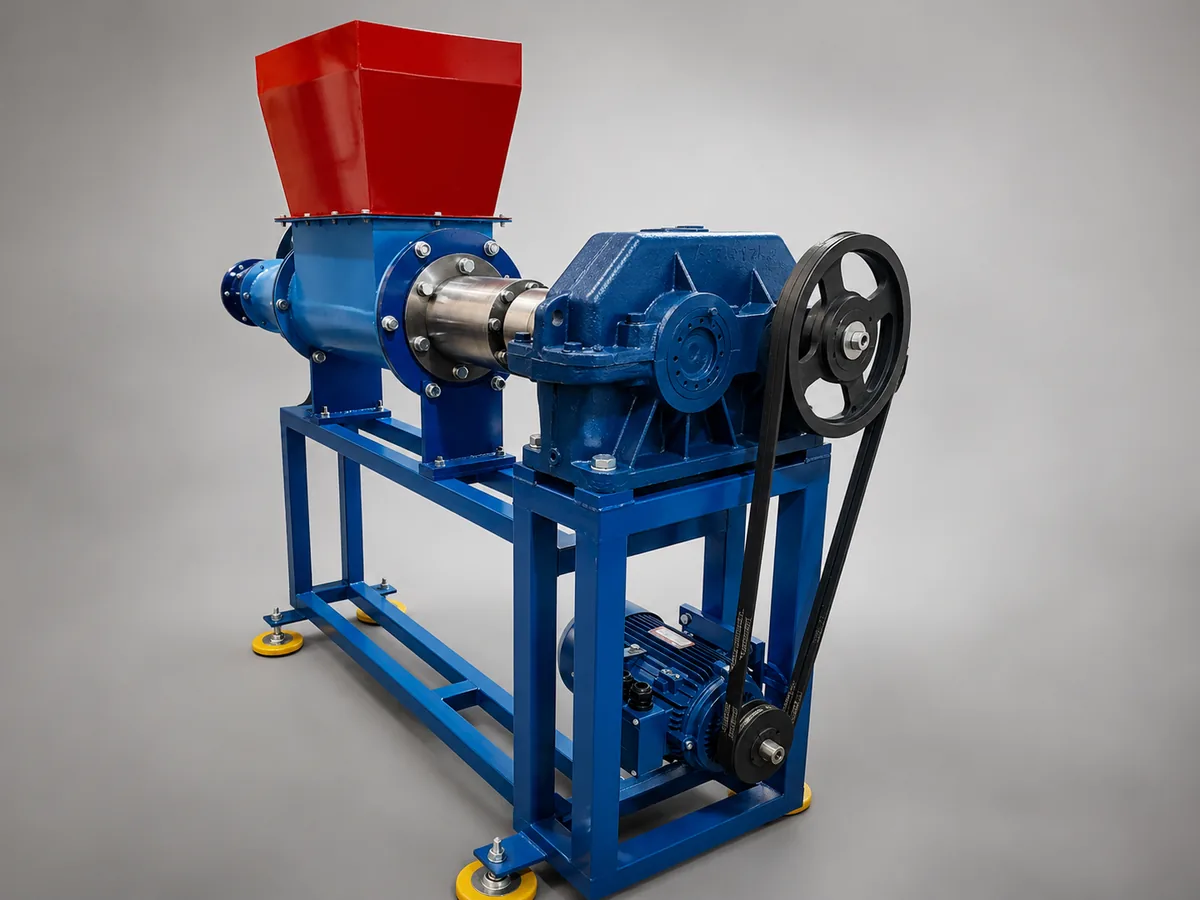
Линии собирают на каскадных, одношнековых и двухшнековых экструдерах. Качество гранулы определяется правильным выбором шнека, мощностью электродвигателя, соотношением L/D, наличием дегазации и фильтрацией расплава.
Шнек и мощность двигателя
Геометрия шнека должна соответствовать сырью. У плёнки и нитей низкая насыпная плотность, и зона загрузки должна захватывать объёмный материал; кусковое сырьё загружается легче, но требует другого профиля сжатия. Мощность двигателя подбирают под производительность и шнек с запасом: если её не хватает, экструдер не держит расчётный выход, как только растёт сопротивление фильтра или меняется сырьё.
Соотношение L/D
L/D — отношение рабочей длины шнека к его диаметру. Чем длиннее шнек, тем больше времени у полимера на плавление и гомогенизацию и тем проще разместить зону дегазации. Для влажного сырья и плёнки с печатью это особенно важно: полимер должен полностью расплавиться до зоны вакуумирования.
Одношнековый, двухшнековый или каскад
Одношнековый экструдер — базовый вариант для полиолефинов. Двухшнековый интенсивнее перемешивает расплав и нужен, когда вводят добавки или перерабатывают наполненные материалы. Каскад — два экструдера, установленные последовательно: между ступенями расплав дополнительно фильтруют и дегазируют, что даёт запас при работе на сильно загрязнённой плёнке и плёнке с печатью.
Дегазация и фильтрация расплава
Даже после сушки во вторичном сырье остаются влага, газы и продукты разложения красок. Вакуумная дегазация отбирает их через камеру над зоной дегазации экструдера: вакуумный насос мощностью от 0,75 до 4 кВт, отбор паров влаги — до 5 %. Без неё в грануле остаются капли влаги и расслоения, хуже прочность на растяжение и разрыв.
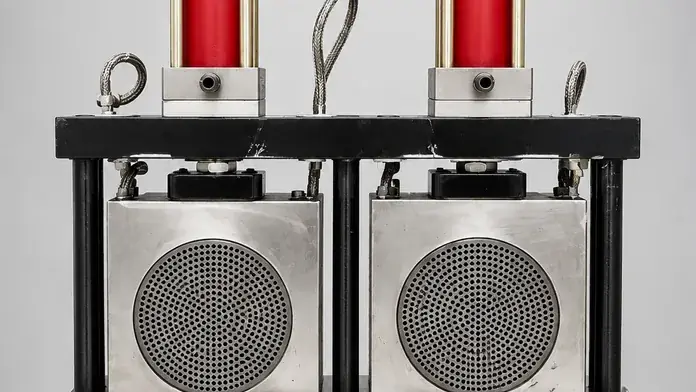
Фильтр задерживает то, что не отмылось: песок, бумагу, нерасплавившиеся частицы других полимеров. На загрязнённом сырье сетка забивается быстро, и ручная смена превращается в постоянные остановки. Шиберный фильтр непрерывной работы работает с четырьмя фильтрующими элементами диаметром 200–250 мм и меняет забитую сетку на чистую за 2–3 секунды, не прерывая подачу расплава. Окна 200 мм ставят на экструдеры с диаметром червяка 100–135 мм, окна 250 мм — на 135–160 мм.
Водокольцевая или стренговая грануляция
«Химмаш» устанавливает головы грануляции с водокольцевой резкой вертикального и горизонтального типа, а для полимеров с высоким ПТР — стренговые головы. ПТР (показатель текучести расплава) говорит о том, насколько жидкий расплав: чем он выше, тем легче течёт полимер.
При водокольцевой, или горячей торцевой, резке ножи срезают расплав прямо на торце фильеры, и гранулы сразу попадают в водяное кольцо, где охлаждаются. Для этого расплав должен быть достаточно вязким, чтобы гранула держала форму. Слишком текучий полимер налипает на фильеру и ножи, гранулы слипаются. В стренговой схеме расплав выходит нитями-стренгами, охлаждается в ванне и режется уже в твёрдом состоянии.
| Водокольцевая резка | Стренговая грануляция | |
|---|---|---|
| Где режется полимер | на торце фильеры, в расплаве | после охлаждения стренги в ванне |
| Типичное применение | полиолефины: ПНД, ПВД, ПП | полимеры с высоким ПТР |
| Компоновка | компактный узел на выходе экструдера | ванна охлаждения и отдельный гранулятор |
| Что контролировать | прижим и заточку ножей, состояние фильеры | обрывы стренги, температуру воды в ванне |
Голова грануляции с горячим торцевым резом рассчитана на производительность до 400 кг/ч, частота вращения вала резки регулируется до 2 800 об/мин. В комплект входят охладитель, пульт управления с терморегуляторами, нагреватели и ЗИП. Ровный срез и стабильный размер гранулы зависят от фильеры и ножей: каналы фильеры — диаметром от 1,8 до 4,5 мм, количество каналов — от 26 до 120, узлы резки — двух-, трёх- и четырёхножевые.
Какие данные отправить инженеру для расчёта линии
Чем точнее исходные данные, тем меньше итераций при расчёте. Минимальный набор:
- полимер и форма сырья: плёнка, стрейч, нити биг-бэгов, мешки, кусковые отходы; для смеси — примерное соотношение;
- происхождение сырья: производственные отходы, сельхозплёнка, ТБО, тара;
- чем и насколько сырьё загрязнено: песок, земля, органика, этикетки, металл;
- фотографии сырья — общий вид и крупный план;
- требуемая производительность по грануле в кг/ч и число смен;
- конечный продукт: флекса или гранула и для какого применения;
- действующее оборудование, если оно есть: марка и модель экструдера, диаметр шнека, наличие дегазации и фильтра;
- площадка: размеры цеха, доступная электрическая мощность, водоснабжение и условия сброса стоков;
- город — для расчёта доставки.
По этим данным инженеры «Химмаш» бесплатно анализируют морфологию отходов, объёмы и действующее оборудование и формируют предварительную концепцию линии.
Порядок решений получается простой: сначала сырьё и конечный продукт, затем мойка под фактическую загрязнённость, затем экструдер с дегазацией и фильтрацией и только после этого — тип грануляции. Ошибку первого шага не исправить дорогим экструдером: недомытое сырьё даст грязную гранулу на любом оборудовании.